Valeurs typiques, selon le modèle. Les spécifications finales sont confirmées au devis.
Formation et tri · 512 canaux / armoire
512 canaux par armoire, de la formation au tri.
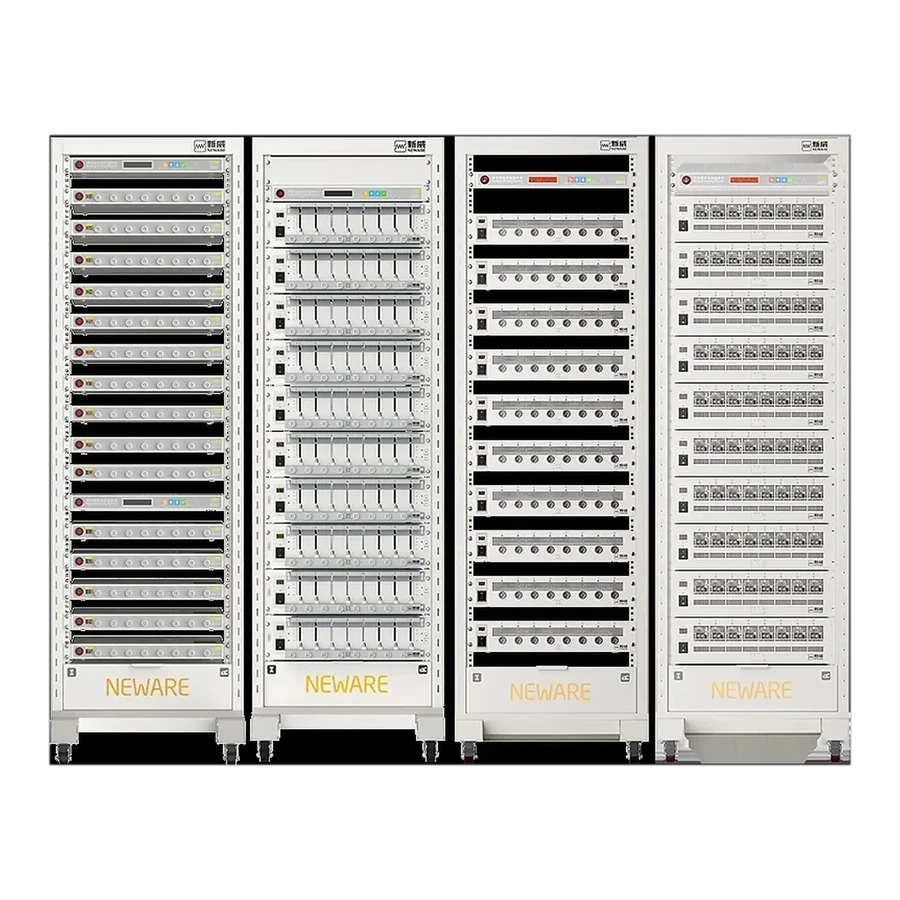
Armoires de formation et de tri de 512 canaux chacune, formation sous pression négative et criblage d’autodécharge — conçues pour la production, pas seulement pour le laboratoire.
La précision de mesure est de ±(0.2% RD + 0.2% Range) — typique, selon le modèle. Les armoires enchaînent formation, criblage d’autodécharge et tri, avec des résultats transmis à BTS 9.1 et à un LIMS.


Profils de test
À quoi ressemble une semaine type
Profils représentatifs des essais pour lesquels cette plateforme a été acquise. Les débits indiqués sont des débits de type C ; les durées sont indicatives et dépendent de la capacité des cellules, du refroidissement et des limites.
| Essai | Profil type | Régime | Durée |
|---|---|---|---|
| Formation | Première charge à 0.05–0.2C à 25 °C | 0.05–0.2C | 8–24 h |
| Tri | Capacité à 0.5C, tri OCV et RI | 0.5C | 4–6 h |
| Cycle | 1C/1C à 25 °C | 1C | 500–2,000 cycles |
| DCIR | Impulsion de 10 s puis relaxation OCV | 1C | 2–5 min / cellule |
Les profils sont donnés à titre indicatif et doivent être validés pour la cellule et le dispositif de fixation concernés. Les paramètres définitifs sont convenus lors de l'établissement du devis.
Spécifications
Construit autour de l’armoire
La densité de canaux, le mode de formation et les sorties de tri sont définis par armoire, de sorte que la ligne évolue en ajoutant des armoires plutôt qu’en reconstruisant le processus.
Typique, selon le modèle. Le nombre d’armoires, les montages et la manutention sont confirmés au devis.
Fonctionnement
Une armoire, une carte de canaux
Chaque canal est adressé individuellement pour la formation, le criblage et le tri. Les résultats remontent de la cellule au module puis au pack pour la traçabilité.
-
Formation
Première charge selon une recette contrôlée. La formation sous pression négative est configurée lorsque le format de cellule l’exige.
-
Repos et criblage
Les cellules reposent pendant une durée définie ; la rétention de tension est mesurée par rapport aux limites de tri pour signaler les valeurs aberrantes d’autodécharge.
-
Tri
Les résultats de capacité, de résistance et de rétention sont combinés en une classe. Les règles de tri sont convenues avec votre équipe de process.
-
Traçabilité
Les enregistrements par cellule remontent au module et au pack, avec une piste d’audit et un export compatible LIMS depuis BTS 9.1.
La séquence est illustrative ; les étapes de recette, les temps de repos et les limites sont définis par projet.
Classes par fonction
Toutes les classes utilisent la même plateforme d’armoire à 512 canaux. Choisissez les étapes de formation et de criblage dont la ligne a besoin.
| Modèle (classe) | Canaux / armoire | Précision | Formation | Criblage | Tri |
|---|---|---|---|---|---|
| Classe formation (512 canaux) | 512 | ±(0.2% RD + 0.2% Range) | Pression négative | — | — |
| Classe tri (512 canaux) | 512 | ±(0.2% RD + 0.2% Range) | — | Autodécharge | Tri |
| Classe combinée (512 canaux) | 512 | ±(0.2% RD + 0.2% Range) | Pression négative | Autodécharge | Tri |
Les paliers sont indicatifs. La précision est typique, selon le modèle. Les références sont confirmées au devis.
Ce que comprend une installation de ligne
Une halle de formation est un système de manutention autant qu’un système de test. Voici les éléments configurés ensemble.
| Élément | Spécification typique | Notes |
|---|---|---|
| Armoires | 512 canaux par armoire | La capacité de la ligne évolue avec le nombre d’armoires, sans réingénierie du processus. |
| Courant par canal | Selon la classe, typiquement du mA à quelques dizaines d’A | Adapté à la capacité des cellules et à la recette de formation. |
| Montages | Plateaux, pinces et interface de pression négative | Définis par le format de cellule et l’automatisation de manutention. |
| Manutention | Plateaux manuels ou interface AGV / convoyeur | Implantation et interfaces convenues avec l’intégrateur de ligne. |
| Logiciel | BTS 9.1 avec règles de tri | Recettes, limites, attribution des classes et piste d’audit. |
| Données | Export compatible LIMS | Enregistrements par cellule liés aux numéros de série des modules et packs. |
| Étalonnage | Étalonnage CNAS disponible | Calendrier convenu autour des fenêtres de production. |
Configuration illustrative. Le nombre d’armoires, les montages, la manutention et l’intégration des données sont confirmés au devis.
Ce qu’une ligne de formation ne fait pas
Un équipement de production a des limites de process. Les connaître tôt évite une mauvaise surprise d’intégration coûteuse.
- Elle ne conçoit pas la recette de formation. Le développement de recette reste à votre équipe cellules ; l’armoire l’exécute et l’enregistre.
- Elle ne manipule pas les cellules mécaniquement, sauf si une interface de manutention est chiffrée. Les plateaux et interfaces AGV sont spécifiques au projet.
- Elle ne certifie pas la sécurité des cellules. La formation et le tri sont des étapes de process, pas une approbation réglementaire.
- Elle ne garantit pas une classe sans limites convenues. Les règles de tri doivent être définies et validées par votre équipe de process.
- Elle ne remplace pas un LIMS. Elle exporte vers un LIMS ; les données de référence et la politique de conservation restent dans votre système.
- La précision des canaux est typique et dépend du modèle. Confirmez l’incertitude de la classe exacte avant de fixer les limites.
Documentation formation et tri
Les fiches techniques au niveau du canal ci-dessous décrivent la plateforme de mesure. L’intégration en armoire, les montages et la manutention sont spécifiés par ligne ; les fiches au niveau armoire sont rédigées selon la configuration de la ligne et ne sont pas publiées ici.
Planifier la ligne
Combien d’armoires ma ligne nécessite-t-elle ?
Partez du nombre de cellules par poste et du temps de séjour de chaque étape de formation, puis divisez par 512 canaux par armoire. Ajoutez une marge pour les reprises et la maintenance. Le nombre d’armoires et les montages sont confirmés au devis.
Quand utilise-t-on la formation sous pression négative ?
La formation sous pression négative est configurée lorsque le format de cellule et le process l’exigent. Elle est disponible sur les classes formation et combinée ; le montage et l’interface de pression sont spécifiés par projet.
Que détecte le criblage d’autodécharge ?
Le criblage mesure la rétention de tension sur une période de repos définie et signale les cellules hors des limites de tri. Il ne sert que d’entrée de tri ; les limites sont convenues avec votre équipe de process.
Comment les données de tri quittent-elles l’armoire ?
Les résultats sont enregistrés dans BTS 9.1 et exportés dans un format compatible LIMS. Les enregistrements sont conçus pour une revue compatible CNAS / ISO 17025, avec des pistes d’audit conservées aux côtés des données d’essai.
La ligne peut-elle traiter différents formats de cellules ?
Oui, avec les montages et les recettes adaptés. Les changements de montage et la sélection de recette font partie de la conception de la ligne ; confirmez le temps de changement et la conception des plateaux avec votre équipe de process avant le devis.
Comment l’étalonnage est-il planifié autour de la production ?
L’étalonnage est planifié dans des fenêtres convenues avec la production, armoire par armoire, pour que la ligne continue de tourner. Les certificats et déclarations d’incertitude sont émis par groupe de canaux étalonné.
Calibre, précision et échantillonnage
Valeurs indicatives fournies par le constructeur pour les principales séries. Le modèle exact et les options sont confirmés lors de l'établissement du devis.
| Série / modèle | Tension | Courant | Précision | Échantillonnage / réponse | Usage typique |
|---|---|---|---|---|---|
| BFGS-9512 — poche · 512 canaux/armoire | Charge 0–4.3 V (5 V en option) ; décharge 2.5–5 V | ±2000 mA | ±(0.2% RD + 0.2% Range) | Confirmer au devis | 8.3 kW par armoire ; formation et tri |
| BFGS-8512 — cylindrique · 512 canaux/armoire | Charge 0–4.3 V (5 V en option) ; décharge 2.5–5 V | ±2000 mA | ±(0.2% RD + 0.2% Range) | Confirmer au devis | 8.3 kW par armoire ; formation et tri |
Les valeurs sont représentatives et fournies par le fabricant. La précision est exprimée en % de la pleine échelle (FS), sauf indication contraire. Veuillez confirmer le modèle définitif, la plage de mesure et les options lors de la demande de devis.
Planifiez une ligne de formation et de tri
Envoyez le nombre de cellules par poste, la recette de formation et vos limites de tri. Nous renvoyons un nombre d’armoires, une carte de canaux, un délai de livraison et les grandes lignes de l’intégration des données. Nous répondons généralement sous un jour ouvré.