Typische Werte, modellabhängig. Die endgültigen Spezifikationen werden im Angebot bestätigt.
Formierung & Sortierung · 512 Kanäle / Schrank
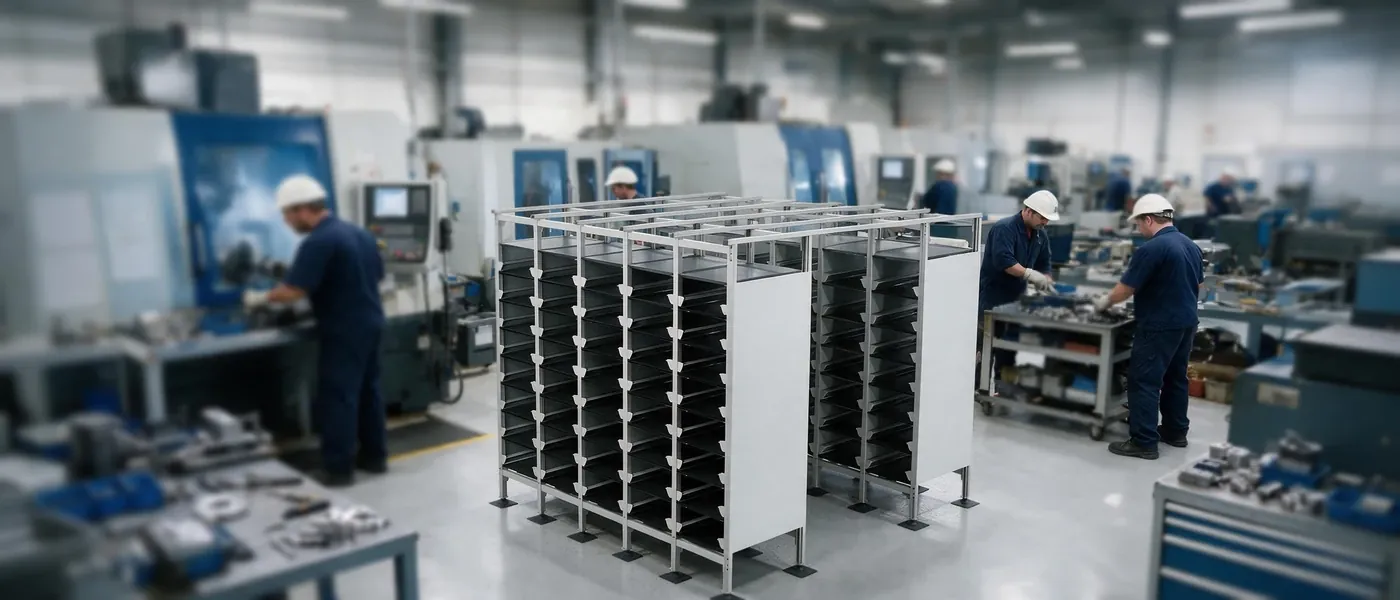
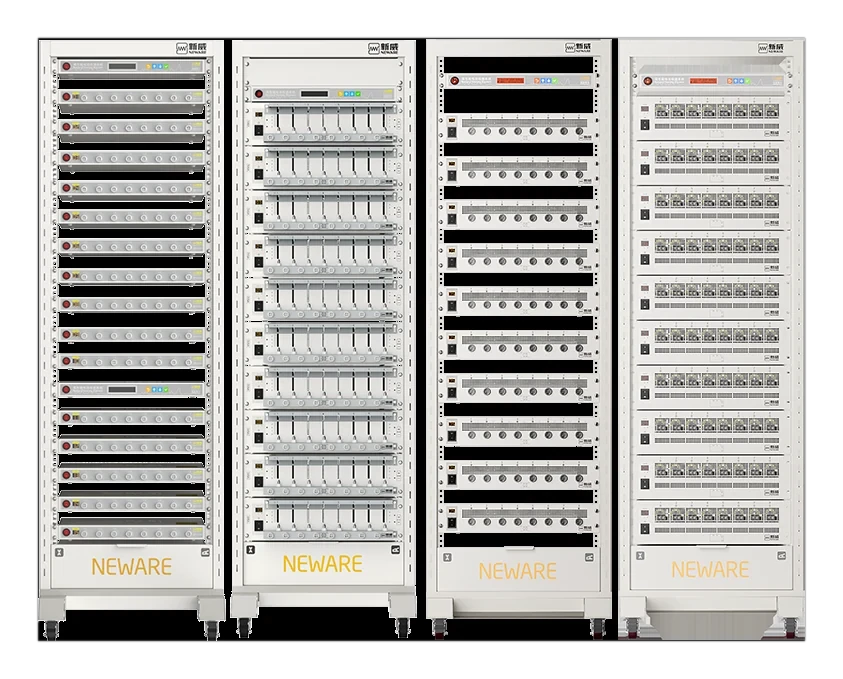
512 Kanäle pro Schrank, von der Formierung bis zur Sortierung.
Formier- und Sortierschränke mit je 512 Kanälen, Unterdruck-Formierung und Selbstentladungs-Screening — gebaut für die Produktion, nicht nur für das Labor.
Die Messgenauigkeit beträgt ±(0.2% RD + 0.2% Range) — typisch, modellabhängig. Die Schränke führen Formierung, Selbstentladungs-Screening und Sortierung nacheinander aus und übergeben die Ergebnisse an BTS 9.1 und ein LIMS.

Testprofile
Wie eine typische Woche aussieht
Repräsentative Profile für die Tests, für deren Durchführung diese Plattform angeschafft wurde. Die angegebenen Werte sind C-Raten; die Laufzeiten sind typische Werte und hängen von der Kapazität der Zelle, der Kühlung und den Grenzwerten ab.
| Test | Typisches Profil | Rate | Dauer |
|---|---|---|---|
| Formierung | Erstladung mit 0.05–0.2C bei 25 °C | 0.05–0.2C | 8–24 h |
| Sortierung | 0.5C-Kapazität, OCV- und Innenwiderstands-Sortierung | 0.5C | 4–6 h |
| Zyklus | 1C/1C bei 25 °C | 1C | 500–2,000 Zyklen |
| DCIR | 10-s-Impuls plus OCV-Relaxation | 1C | 2–5 min / Zelle |
Die Profile dienen nur zur Veranschaulichung und müssen für die jeweilige Zelle und Aufnahme validiert werden. Die endgültigen Parameter werden bei der Angebotserstellung vereinbart.
Spezifikationen
Rund um den Schrank gebaut
Kanaldichte, Formiermodus und Sortierausgaben werden pro Schrank definiert, sodass die Linie durch zusätzliche Schränke skaliert, statt den Prozess neu aufzubauen.
Typisch, modellabhängig. Schrankzahl, Aufnahmen und Handhabung werden im Angebot bestätigt.
Funktionsweise
Ein Schrank, eine Kanalzuordnung
Jeder Kanal wird einzeln adressiert — für Formierung, Screening und Sortierung. Ergebnisse werden für die Rückverfolgbarkeit von der Zelle über das Modul bis zum Pack zusammengeführt.
-
Formierung
Erste Ladung nach einem kontrollierten Rezept. Unterdruck-Formierung wird konfiguriert, wo das Zellformat sie erfordert.
-
Ruhen und Screenen
Die Zellen ruhen für einen definierten Zeitraum; die Spannungserhaltung wird gegen die Güteklassengrenzen geprüft, um Ausreißer bei der Selbstentladung zu markieren.
-
Sortieren
Ergebnisse zu Kapazität, Widerstand und Erhaltung werden zu einer Güteklasse zusammengeführt. Die Sortierregeln werden mit Ihrem Prozessteam abgestimmt.
-
Rückverfolgen
Datensätze pro Zelle werden zu Modul und Pack zusammengeführt, mit Audit-Trail und LIMS-Export aus BTS 9.1.
Die Reihenfolge dient der Veranschaulichung; Rezeptschritte, Ruhezeiten und Grenzwerte werden pro Projekt definiert.
Klassen nach Funktion
Alle Klassen nutzen dieselbe Schrankplattform mit 512 Kanälen. Wählen Sie die Formier- und Screening-Schritte, die Ihre Linie benötigt.
| Modell (Klasse) | Kanäle / Schrank | Genauigkeit | Formierung | Screening | Sortierung |
|---|---|---|---|---|---|
| Formierklasse (512 Kanäle) | 512 | ±(0.2% RD + 0.2% Range) | Unterdruck | — | — |
| Sortierklasse (512 Kanäle) | 512 | ±(0.2% RD + 0.2% Range) | — | Selbstentladung | Sortierung |
| Kombiklasse (512 Kanäle) | 512 | ±(0.2% RD + 0.2% Range) | Unterdruck | Selbstentladung | Sortierung |
Die Stufen sind Richtwerte. Die Genauigkeit ist typisch, modellabhängig. Teilenummern werden im Angebot bestätigt.
Was eine Linieninstallation umfasst
Eine Formierhalle ist ebenso ein Materialflusssystem wie ein Testsystem. Diese Elemente werden gemeinsam konfiguriert.
| Element | Typische Spezifikation | Hinweise |
|---|---|---|
| Schränke | 512 Kanäle pro Schrank | Die Linienkapazität skaliert über die Schrankzahl, nicht durch Neuentwicklung des Prozesses. |
| Kanalstrom | Klassenabhängig, typisch mA bis mehrere zehn A | Abgestimmt auf Zellkapazität und Formierrezept. |
| Aufnahmen | Tabletts, Klemmen und Unterdruck-Schnittstelle | Definiert durch Zellformat und Handhabungsautomatisierung. |
| Handhabung | Manuelle Tabletts oder AGV-/Förderer-Schnittstelle | Layout und Schnittstellen werden mit dem Linienintegrator abgestimmt. |
| Software | BTS 9.1 mit Sortierregeln | Rezepte, Grenzwerte, Güteklassenzuordnung und Audit-Trail. |
| Daten | LIMS-Export | Datensätze pro Zelle, verknüpft mit Modul- und Pack-Seriennummern. |
| Kalibrierung | CNAS-Kalibrierung verfügbar | Der Plan wird um Produktionsfenster herum abgestimmt. |
Beispielkonfiguration. Schrankzahl, Aufnahmen, Handhabung und Datenintegration werden im Angebot bestätigt.
Was eine Formierlinie nicht leistet
Produktionsanlagen haben Prozessgrenzen. Wer sie früh kennt, vermeidet eine kostspielige Überraschung bei der Integration.
- Sie entwirft das Formierrezept nicht. Die Rezeptentwicklung bleibt bei Ihrem Zellteam; der Schrank führt es aus und zeichnet es auf.
- Sie handhabt Zellen nicht mechanisch, sofern keine Handhabungsschnittstelle angeboten wird. Tabletts und AGV-Schnittstellen sind projektspezifisch.
- Sie zertifiziert keine Zellsicherheit. Formierung und Sortierung sind Prozessschritte, keine behördliche Zulassung.
- Sie garantiert keine Güteklasse ohne vereinbarte Grenzwerte. Die Sortierregeln müssen von Ihrem Prozessteam definiert und validiert werden.
- Sie ersetzt kein LIMS. Sie exportiert in eines; Stammdaten und Aufbewahrungsrichtlinie bleiben in Ihrem System.
- Die Kanalgenauigkeit ist typisch und modellabhängig. Bestätigen Sie die Unsicherheit für die genaue Klasse, bevor Sie Grenzwerte festlegen.
Dokumentation zu Formierung und Sortierung
Die folgenden Datenblätter auf Kanalebene beschreiben die Messplattform. Schrankintegration, Aufnahmen und Handhabung werden pro Linie spezifiziert; Datenblätter auf Schrankebene werden für die jeweilige Linienkonfiguration erstellt und hier nicht veröffentlicht.
Die Linie planen
Wie viele Schränke benötigt meine Linie?
Gehen Sie von den Zellen pro Schicht und der Verweilzeit jedes Formierschritts aus und teilen Sie durch 512 Kanäle pro Schrank. Planen Sie Reserve für Nachtest und Wartung ein. Schrankzahlen und Aufnahmen werden im Angebot bestätigt.
Wann wird die Unterdruck-Formierung eingesetzt?
Unterdruck-Formierung wird konfiguriert, wo Zellformat und Prozess sie erfordern. Sie ist bei Formier- und Kombiklassen verfügbar; Aufnahme und Druck-Schnittstelle werden pro Projekt spezifiziert.
Was erfasst das Selbstentladungs-Screening?
Das Screening misst die Spannungserhaltung über einen definierten Ruhezeitraum und markiert Zellen außerhalb der Güteklassengrenzen. Es ist nur eine Eingangsgröße für die Sortierung; die Grenzwerte werden mit Ihrem Prozessteam abgestimmt.
Wie verlassen die Sortierdaten den Schrank?
Ergebnisse werden in BTS 9.1 aufgezeichnet und in einem LIMS-kompatiblen Format exportiert. Die Datensätze sind für eine Prüfung nach CNAS/ISO 17025 ausgelegt, mit Audit-Trails neben den Testdaten.
Kann die Linie verschiedene Zellformate fahren?
Ja, mit den passenden Aufnahmen und Rezepten. Aufnahmewechsel und Rezeptauswahl sind Teil der Linienauslegung; bestätigen Sie Rüstzeit und Tablettdesign mit Ihrem Prozessteam vor dem Angebot.
Wie wird die Kalibrierung um die Produktion herum geplant?
Die Kalibrierung wird in mit der Produktion abgestimmten Fenstern geplant, Schrank für Schrank, damit die Linie weiterläuft. Zertifikate und Unsicherheitsangaben werden pro kalibrierter Kanalgruppe ausgestellt.
Messbereich, Genauigkeit und Abtastrate
Vom Hersteller veröffentlichte Richtwerte für die Hauptbaureihen. Das genaue Modell und die Ausstattung werden bei der Angebotserstellung bestätigt.
| Serie / Modell | Spannung | Strom | Genauigkeit | Abtastrate / Ansprechzeit | Typische Anwendung |
|---|---|---|---|---|---|
| BFGS-9512 — Pouch · 512 Kanäle/Schrank | Ladung 0–4.3 V (5 V optional); Entladung 2.5–5 V | ±2000 mA | ±(0.2% RD + 0.2% Range) | Im Angebot bestätigen | 8.3 kW pro Schrank; Formierung und Sortierung |
| BFGS-8512 — zylindrisch · 512 Kanäle/Schrank | Ladung 0–4.3 V (5 V optional); Entladung 2.5–5 V | ±2000 mA | ±(0.2% RD + 0.2% Range) | Im Angebot bestätigen | 8.3 kW pro Schrank; Formierung und Sortierung |
Die Werte sind typische, vom Hersteller angegebene Werte. Die Genauigkeit wird, sofern nicht anders angegeben, in % FS angegeben. Bitte bestätigen Sie das endgültige Modell, den Messbereich und die Optionen bei der Angebotsanfrage.
Eine Formier- und Sortierlinie planen
Senden Sie Zellen pro Schicht, das Formierrezept und Ihre Sortiergrenzen. Sie erhalten eine Schrankzahl, eine Kanalzuordnung, die Lieferzeit und eine Übersicht zur Datenintegration. Wir antworten in der Regel innerhalb eines Arbeitstages.